إعدادات درجة حرارة مكواة اللحام: ورقة غش للمبتدئين
يمكن أن تبدو عملية اللحام وكأنها فن غامض عندما تبدأ. في لحظة تصنع وصلات لامعة وجميلة، وفي اللحظة التالية تكافح مع وصلات باهتة أو متكتلة، أو ما هو أسوأ، تخلع الوسادات من لوحة الدوائر المطبوعة. في كثير من الأحيان، لا يكون السبب هو أسلوبك بقدر ما هو إعداد أساسي قد تتجاهله: درجة حرارة مكواة اللحام الخاصة بك.
يعد فهم درجة حرارة مكواة اللحام الخاصة بك وضبطها بشكل صحيح هو المهارة الأكثر أهمية لتحقيق وصلات لحام موثوقة وعالية الجودة. إذا كانت باردة جدًا، فلن يتدفق اللحام بشكل صحيح. إذا كانت ساخنة جدًا، فإنك تخاطر بإتلاف المكونات أو لوحة الدوائر المطبوعة أو حتى طرف مكواة اللحام الخاصة بك. هذا الدليل هو ورقة الغش الخاصة بك لفك رموز إعدادات درجة حرارة مكواة اللحام، مما يضمن بناء مشاريعك لتدوم.
لماذا درجة الحرارة مهمة: منطقة “غولديلوكس” للحام
فكر في اللحام مثل الطهي. لن تحاول قلي شريحة لحم على مقلاة باردة، ولن تتركها على موقد مضبوط على “حرق”. يتطلب اللحام “منطقة غولديلوكس” الخاصة به - ليست ساخنة جدًا، وليست باردة جدًا، ولكنها مناسبة تمامًا.
مخاطر “البرودة الشديدة”
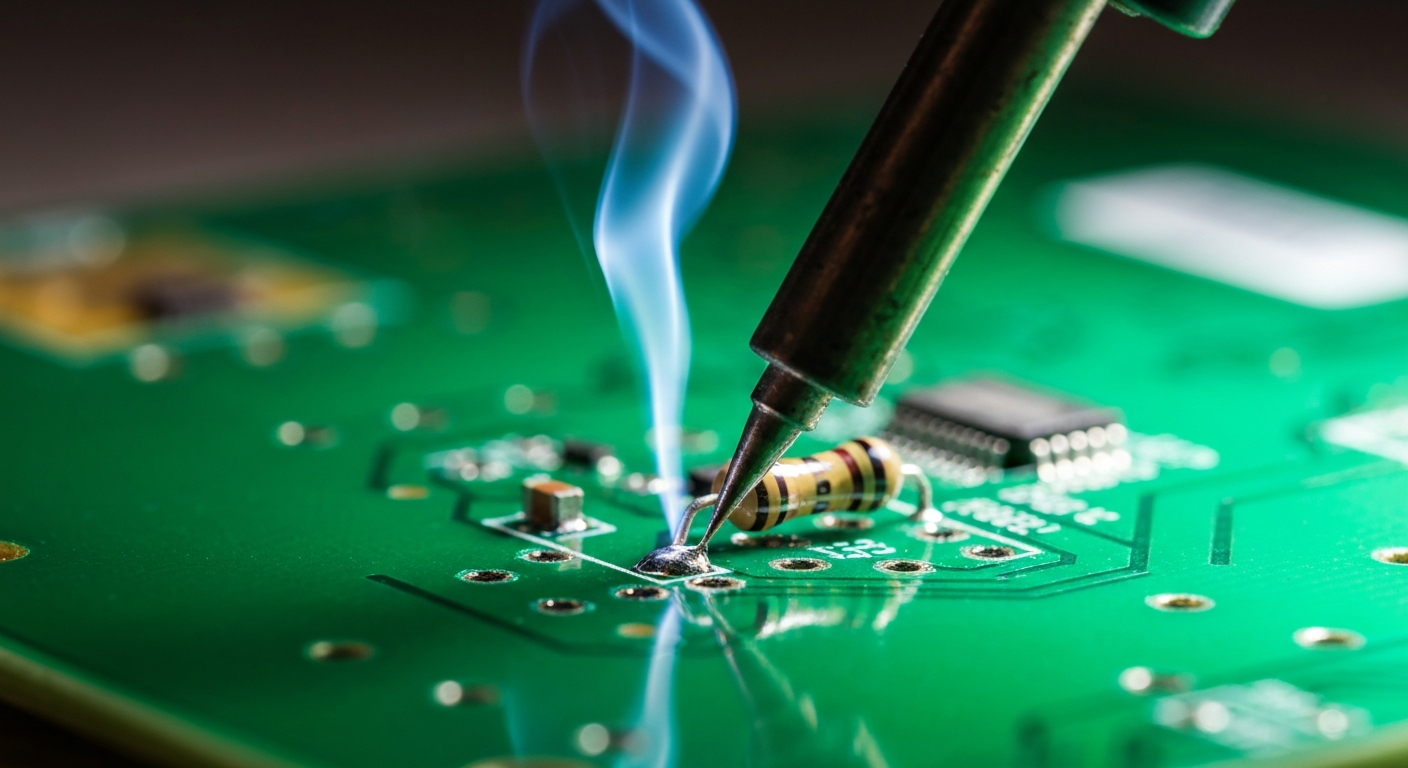
عندما تكون مكواة اللحام مضبوطة على درجة حرارة منخفضة جدًا، فإنها ببساطة لا تملك طاقة حرارية كافية لرفع كل من سلك المكون ولوحة الدوائر المطبوعة بسرعة إلى نقطة انصهار اللحام. يؤدي هذا إلى العديد من المشكلات الشائعة والمحبطة:
- ترطيب ضعيف: لن “يتدفق” اللحام أو ينتشر بسلاسة على الأسطح المعدنية. بدلاً من ذلك، يتكتل أو يشكل كتلة باردة وباهتة. الترطيب السليم ضروري لرابط كهربائي وميكانيكي قوي.
- وصلات باردة: تتميز هذه الوصلات بمظهر باهت أو حبيبي أو متجمد. الوصلات الباردة لها موصلية كهربائية ضعيفة وهي ضعيفة ميكانيكيًا، مما يجعلها عرضة للفشل المتقطع أو الانقطاعات الكاملة لاحقًا. إنها سبب شائع لصعوبات استكشاف الأخطاء وإصلاحها في المشاريع المكتملة.
- انصهار بطيء: ستجد نفسك تحمل المكواة على الوصلة لفترة طويلة، في انتظار ذوبان اللحام. يمكن أن يؤدي التعرض المطول للحرارة هذا إلى إتلاف المكونات الحساسة للحرارة، حتى لو لم تكن درجة الحرارة مرتفعة بشكل مفرط، وذلك ببساطة بسبب المدة.
- احتراق التدفق قبل العمل: التدفق، المصمم لتنظيف الأسطح المعدنية والمساعدة في تدفق اللحام، ينشط عند درجة حرارة معينة. إذا كانت المكواة باردة جدًا، فقد ينشط التدفق ثم يحترق قبل أن يذوب اللحام ويتدفق، مما يترك لك أسطحًا مؤكسدة ووصلات ضعيفة.
مخاطر “الحرارة الشديدة”
بينما قد يبدو من البديهي زيادة الحرارة لتجنب الوصلات الباردة، فإن المكواة الساخنة جدًا تقدم مجموعة خاصة بها من المشكلات الخطيرة:
- تلف المكونات: العديد من المكونات الإلكترونية، وخاصة أشباه الموصلات مثل المتحكمات الدقيقة، والصمامات الثنائية الباعثة للضوء (LEDs)، والترانزستورات، والدوائر المتكاملة الحساسة، لها تصنيفات حرارة قصوى محددة وحدود للتعرض للحرارة. يمكن للحرارة الزائدة أن تغير خصائصها الكهربائية بشكل دائم، أو تقلل من عمرها الافتراضي، أو تدمرها تمامًا.
- رفع الوسادات وتلف المسارات: تتكون لوحات الدوائر المطبوعة من طبقات من مسارات النحاس المرتبطة بركيزة (عادةً الألياف الزجاجية). يمكن للحرارة الزائدة أن تتسبب في فشل المادة اللاصقة التي تربط النحاس بالركيزة، مما يؤدي إلى “رفع الوسادات” (حيث تنفصل وسادة النحاس عن اللوحة) أو حتى انفصال طبقات لوحة الدوائر المطبوعة. إصلاح الوسادات المرفوعة صعب بشكل سيئ وغالبًا ما يجعل اللوحة غير قابلة للاستخدام للمبتدئين.
- احتراق التدفق السريع: عند درجات الحرارة العالية جدًا، يحترق التدفق على الفور تقريبًا. هذا يعني أن تأثيره الواقي والمنظف يضيع قبل أن تتاح للحام فرصة التدفق بشكل صحيح. غالبًا ما تكون النتيجة أسطحًا مؤكسدة، وترطيبًا ضعيفًا، ووصلات باهتة وهشة، والتي تبدو بشكل مثير للسخرية مشابهة للوصلات الباردة، ولكنها ناتجة عن حرارة زائدة.
- تدهور الطرف: طرف مكواة اللحام الخاص بك مغطى لمنع اللحام من الالتصاق بكل شيء. درجات الحرارة المفرطة تسرع من أكسدة وتدهور هذا الطلاء، مما يؤدي إلى التآكل، والتفحم، وضعف نقل الحرارة. هذا يقصر العمر الافتراضي لأطرافك باهظة الثمن.
- جسور اللحام: بينما لا يكون هذا دائمًا نتيجة مباشرة لدرجة الحرارة، فإن المكواة الساخنة جدًا يمكن أن تجعل من الصعب التحكم في اللحام المنصهر، مما يزيد من احتمالية حدوث جسور لحام غير مقصودة بين الوسادات أو الأرجل المتجاورة، خاصة مع المكونات ذات المسافات الضيقة.
الهدف هو توفير حرارة كافية بسرعة، لصهر اللحام، وتنشيط التدفق، وتشكيل وصلة قوية، ثم إزالة المكواة.
ورقة غش درجة حرارة مكواة اللحام
يوفر هذا الجدول مرجعًا سريعًا لسيناريوهات اللحام الشائعة. تذكر، هذه نقاط انطلاق - راقب دائمًا سلوك اللحام الخاص بك واضبط حسب الحاجة.
| نوع اللحام/المكون | نوع الطرف الموصى به | نطاق درجة الحرارة | ملاحظات |
|---|---|---|---|
| لحام برصاص (60/40، 63/37) | أي (مناسب للمهمة) | 315-345 درجة مئوية / 600-650 درجة فهرنهايت | نقطة انطلاق قياسية. |
| لحام خالٍ من الرصاص (SAC305) | أي (مناسب للمهمة) | 370-400 درجة مئوية / 700-750 درجة فهرنهايت | نقطة انصهار أعلى، يتطلب المزيد من الحرارة. |
| مقاومات/رؤوس ذات ثقوب | إزميل متوسط/مخروطي | 340-360 درجة مئوية / 645-680 درجة فهرنهايت | متعدد الاستخدامات جيد. |
| SMD 0805+ (مقاومات، مكثفات، صمامات ثنائية) | إزميل صغير/حافر | 330-350 درجة مئوية / 625-660 درجة فهرنهايت | التركيز على تسخين الوسادة والمكون بسرعة. |
| SMD 0402 (مقاومات، مكثفات صغيرة) | إزميل دقيق/مخروطي | 320-340 درجة مئوية / 600-645 درجة فهرنهايت | السرعة في الدخول والخروج أمر بالغ الأهمية لمنع التلف. |
| مكونات حساسة للحرارة (LEDs، MOSFETs، الثرمستورات، ICs) | إزميل دقيق/مخروطي | 320-340 درجة مئوية / 600-645 درجة فهرنهايت | إعطاء الأولوية للسرعة؛ استخدم درجة حرارة أقل إذا أمكن. |
| مستويات أرضية/وسادات كبيرة | إزميل كبير/حافر | 380-420 درجة مئوية / 715-790 درجة فهرنهايت | درجة حرارة أولية أعلى للتغلب على الكتلة الحرارية. |
دعنا نفصل كل إدخال بمزيد من التفصيل.
لحام برصاص (60/40، 63/37)
- نطاق درجة الحرارة: 315-345 درجة مئوية (600-650 درجة فهرنهايت)
- لماذا: تتمتع اللحامات برصاص (مثل سبيكة القصدير 60%، الرصاص 40% أو القصدير 63%، الرصاص 37% اليوتكتيكية الشائعة) بنقطة انصهار أقل مقارنة بالبدائل الخالية من الرصاص. توفر درجة الحرارة الأعلى قليلاً طاقة حرارية كافية للانصهار السريع والتدفق الجيد دون حرق التدفق بشكل مفرط أو إتلاف معظم المكونات. هذا هو النطاق المفضل لديك لأعمال الإلكترونيات العامة باللحام برصاص. بالنسبة للحام اليوتكتيكي 63/37، الذي ينصهر عند نقطة واحدة (183 درجة مئوية)، قد تجد أن الطرف الأدنى من هذا النطاق كافٍ تمامًا.
لحام خالٍ من الرصاص (SAC305)
- نطاق درجة الحرارة: 370-400 درجة مئوية (700-750 درجة فهرنهايت)
- لماذا: تتمتع اللحامات الخالية من الرصاص (مثل SAC305 - 96.5% قصدير، 3% فضة، 0.5% نحاس) بنقطة انصهار أعلى بكثير، عادةً حوالي 217-227 درجة مئوية، مقارنة بـ 183 درجة مئوية للحام برصاص. لتحقيق تدفق جيد ومنع الوصلات الباردة، تحتاج إلى العمل عند درجة حرارة أعلى. التحدي هنا هو الموازنة بين الحاجة إلى حرارة أعلى وزيادة خطر تلف المكونات أو لوحة الدوائر المطبوعة. جودة التدفق العالية وأوقات اللحام السريعة تصبح أكثر أهمية.
مقاومات ورؤوس ومكونات عامة ذات ثقوب
- الطرف الموصى به: إزميل متوسط أو مخروطي
- نطاق درجة الحرارة: 340-360 درجة مئوية (645-680 درجة فهرنهايت)
- لماذا: عادةً ما تحتوي هذه المكونات على أرجل ووسادات أكبر، مما يوفر كتلة حرارية جيدة. يوفر طرف الإزميل المتوسط مساحة اتصال جيدة لنقل الحرارة بكفاءة. تضمن نطاق درجة الحرارة هذا الانصهار السريع والتدفق الجيد لكل من تطبيقات الرصاص والعديد من التطبيقات الخالية من الرصاص دون مخاطر مفرطة. إنها نقطة انطلاق رائعة متعددة الأغراض لتجميع لوحات الدوائر المطبوعة العامة.
SMD 0805+ (مقاومات، مكثفات، صمامات ثنائية)
- الطرف الموصى به: إزميل صغير أو حافر
- نطاق درجة الحرارة: 330-350 درجة مئوية (625-660 درجة فهرنهايت)
- لماذا: هذه مكونات شائعة مثبتة على السطح، أكبر قليلاً من نظيراتها الأصغر. يسمح طرف الإزميل أو الحافر الصغير بتطبيق حرارة دقيقة على الوسادة والمكون دون تسخين المكونات المجاورة عن طريق الخطأ. درجة الحرارة الأقل قليلاً مقارنة بالثقوب تأخذ في الاعتبار كتلتها الحرارية الأصغر وحساسيتها المتزايدة، مع الاستمرار في توفير حرارة كافية لوصلات سريعة ونظيفة. المفتاح هو الدخول، وتطبيق الحرارة واللحام، والخروج بسرعة.
SMD 0402 (مقاومات، مكثفات صغيرة)
- الطرف الموصى به: إزميل دقيق أو مخروطي
- نطاق درجة الحرارة: 320-340 درجة مئوية (600-645 درجة فهرنهايت)
- لماذا: هذه مكونات صغيرة جدًا، حساسة للغاية للحرارة. طرف دقيق جدًا ضروري للدقة. يتم استخدام الطرف الأدنى من نطاق درجة الحرارة لتقليل التعرض للحرارة، ولكن سرعة العملية أمر بالغ الأهمية. تحتاج إلى تطبيق الحرارة واللحام في ثانية واحدة إلى ثانيتين كحد أقصى. أي وقت أطول، فإنك تخاطر بإتلاف المكون أو رفع الوسادة الدقيقة. تتطلب هذه التقنية الممارسة ويدًا ثابتة.
مكونات حساسة للحرارة (LEDs، MOSFETs، الثرمستورات، ICs)
- الطرف الموصى به: إزميل دقيق أو مخروطي (مناسب لحجم السلك)
- نطاق درجة الحرارة: 320-340 درجة مئوية (600-645 درجة فهرنهايت)
- لماذا: يمكن للمكونات مثل LEDs أن تفقد سطوعها أو يتغير لونها، ويمكن إتلاف MOSFETs بشكل دائم، ويمكن أن تفقد الثرمستورات معايرتها بسبب الحرارة الزائدة. بينما تبدو درجة الحرارة المنخفضة مثالية، فإن الاستراتيجية الأساسية هنا هي السرعة. استخدم أقل درجة حرارة تسمح للحام بالتدفق بسرعة وفعالية (عادةً ضمن نطاق اللحام برصاص). ادخل، ضع اللحام، واخرج في غضون 1-3 ثوانٍ. فكر في استخدام ملقط حراري لإصدارات SMD لتطبيق حرارة متساوية على كلتا الوسادتين في وقت واحد.
مستويات أرضية كبيرة ومشتتات حرارية
- الطرف الموصى به: إزميل كبير أو حافر
- نطاق درجة الحرارة: 380-420 درجة مئوية (715-790 درجة فهرنهايت) (اضبط حسب الحاجة)
- لماذا: تعمل مستويات الأرضية الكبيرة أو الوسادات المتصلة بالطبقات النحاسية الداخلية كم “مشتتات حرارية” كبيرة. إنها تسحب الحرارة بسرعة من وصلتك، مما يجعل من الصعب الوصول إلى نقطة انصهار اللحام. للتعويض عن فقدان الحرارة السريع هذا، تحتاج إلى البدء بدرجة حرارة مكواة أعلى. يضاعف طرف الإزميل أو الحافر الكبير مساحة الاتصال، مما يزيد من نقل الحرارة. على الرغم من درجة الحرارة الأعلى، لا يزال الهدف هو إجراء الوصلة بسرعة، حيث ستمتص الكتلة الحرارية الكثير من تلك الطاقة. إذا كنت تواجه صعوبة، فإن التسخين المسبق للوحة يمكن أن يساعد أيضًا.
فهم الكتلة الحرارية
الكتلة الحرارية هي مفهوم حاسم في اللحام. تشير إلى قدرة الجسم على امتصاص وتخزين الحرارة. سلك مكون صغير ووسادة صغيرة لها كتلة حرارية منخفضة، مما يعني أنها تسخن بسرعة. مستوى أرضية كبير، أو سلك مكون سميك (مثل من موصل طاقة)، أو مكون به مشتت حراري داخلي له كتلة حرارية عالية.
عندما تلمس مكواة اللحام الخاصة بك بمنطقة ذات كتلة حرارية عالية، يتم سحب الحرارة بسرعة من الطرف وإلى اللوحة/المكون. إذا لم تكن المكواة ساخنة بما يكفي، أو كان طرفك صغيرًا جدًا، فلا يمكنها توفير الحرارة بالسرعة الكافية للتغلب على “تأثير المشتت الحراري” هذا، مما يؤدي إلى وصلات باردة حتى لو كانت المكواة مضبوطة تقنيًا على درجة حرارة “صحيحة”.
للوصلات ذات الكتلة الحرارية العالية، تحتاج إلى:
- طرف أكبر: لزيادة مساحة الاتصال ونقل الحرارة.
- إعداد درجة حرارة أعلى قليلاً: لتوفير تدرج حراري أكبر ودفع الحرارة إلى الوصلة بشكل أسرع.
- مكواة ذات استعادة حرارية جيدة: يمكن لمحطة لحام عالية الجودة استعادة درجة حرارتها بسرعة بعد الاتصال بوصلة باردة، مما يضمن إمدادًا ثابتًا بالحرارة.
عندما تكون درجة الحرارة هي المقبض الخاطئ الذي يجب تدويره
بينما درجة الحرارة حاسمة، إلا أنها ليست العامل الوحيد. إذا كنت تواجه صعوبة، قاوم الرغبة في الاستمرار في زيادة الحرارة. غالبًا ما تكمن المشكلة في مكان آخر:
- اختيار طرف خاطئ: استخدام طرف قلم رصاص صغير لمستوى أرضية كبير لن يعمل بشكل جيد أبدًا، بغض النظر عن درجة الحرارة. على العكس من ذلك، سيؤدي طرف إزميل ضخم على دائرة متكاملة ذات مسافات ضيقة إلى حدوث جسور. مطابقة الطرف بالمهمة أمر بالغ الأهمية.
- طرف متسخ/مؤكسد: طرف مؤكسد (متفحم) لا يمكنه نقل الحرارة بفعالية. الأمر أشبه بمحاولة الطهي بمقلاة متسخة - إنه لا يعمل ببساطة. حافظ دائمًا على نظافة طرفك وتلهمه.
- نقص التدفق: التدفق هو أفضل صديق لك. ينظف الأسطح ويساعد على تدفق اللحام. إذا لم يكن اللحام يتدفق، حاول إضافة القليل من التدفق السائل أو استخدام لحام به قلب تدفق جديد.
- تقنية ضعيفة: هل تسخن كل من الوسادة و سلك المكون في وقت واحد؟ هل تغذي اللحام إلى الوصلة، وليس إلى الطرف؟ هل تزيل المكواة قبل اللحام؟ التقنية الجيدة أساسية.
- لحام قديم/سيئ: يمكن أن يصبح اللحام سيئًا، خاصة إذا تدهور قلب التدفق. تأكد من أنك تستخدم لحامًا طازجًا وعالي الجودة.
تلحيم الطرف: القاعدة الأولى للحام
تلحيم طرف مكواة اللحام يعني تغطية سطحه العامل بطبقة رقيقة من اللحام الطازج. هذا ليس اختياريًا؛ إنه أساسي لعدة أسباب:
- نقل حرارة فعال: يضمن الطرف الملهم اتصالًا حراريًا ممتازًا بين المكواة والوصلة. المعدن العاري والمؤكسد موصل ضعيف للحرارة.
- يمنع الأكسدة: تحمي طبقة اللحام طلاء الطرف من الأكسدة، مما يطيل عمر الطرف ويحافظ على قدراته على نقل الحرارة.
- يساعد على تدفق اللحام: يساعد اللحام المنصهر على الطرف على “ترطيب” الوصلة بسرعة، مما يجذب لحامًا جديدًا إلى الاتصال.
كيفية التلحيم:
- قم دائمًا بتلحيم طرف جديد قبل استخدامه لأول مرة.
- بعد تنظيف طرفك على إسفنجة نحاسية أو إسفنجة سليلوز مبللة، قم فورًا بصهر كمية صغيرة من اللحام الطازج عليه.
- قبل تخزين المكواة، اترك دائمًا كتلة من اللحام على الطرف (يسمى هذا “الترطيب” أو “التلحيم للتخزين”).
إعدادات خاصة بالعلامة التجارية: Hakko، Pinecil، Weller
بينما درجات الحرارة المقدمة في هذا الدليل عالمية، فإن كيفية ضبطها تختلف قليلاً حسب المكواة. محطات اللحام الحديثة عادة ما تحتوي على شاشات رقمية للتحكم الدقيق في درجة الحرارة.
- Hakko (مثل FX-888D): هذه مكواة قوية معروفة بموثوقيتها. الشاشة الرقمية تجعل الضبط مباشرًا. ستقوم ببساطة بضبط درجة الحرارة المطلوبة بالدرجة المئوية أو الفهرنهايت. تشتهر أطراف Hakko بجودتها واستعادتها الحرارية الممتازة.
- Pinecil: مكواة شائعة ومحمولة وبأسعار معقولة مفتوحة المصدر. توفر تحكمًا رقميًا دقيقًا في درجة الحرارة وهي قابلة للتكوين بدرجة عالية من خلال برنامجها الثابت. ستقوم بضبط درجة الحرارة مباشرة على شاشتها. تجعل حرارة Pinecil السريعة وطاقة USB-C المفضلة لدى الهواة.
- Weller (مثل WSD81، WE1010NA): محطات Weller هي أيضًا معايير صناعية، معروفة بتصميمها القوي. مثل Hakko، تتميز بشاشات رقمية لسهولة تعديل درجة الحرارة. أطراف Weller عالية الجودة أيضًا، غالبًا بميزات خاصة لتطبيقات مختلفة.
نصائح عامة لجميع العلامات التجارية:
- استشر دليلك: ارجع دائمًا إلى دليل المكواة الخاص بك للحصول على تعليمات مفصلة حول ضبط درجة الحرارة والمعايرة.
- المعايرة: إذا كانت المكواة الخاصة بك تحتوي على ميزة معايرة، فاستخدم مقياس حرارة مصمم لمكواة اللحام (مثل Hakko FG-100) للتأكد من أن درجة الحرارة المعروضة تعكس بدقة درجة الحرارة الفعلية للطرف. هذا مهم بشكل خاص إذا كنت تواجه نتائج غير متسقة.
- ابدأ في المنتصف: إذا كنت غير متأكد، فابدأ في منتصف النطاق الموصى به (على سبيل المثال، 330-340 درجة مئوية للحام برصاص) واضبط لأعلى أو لأسفل بناءً على كيفية تصرف اللحام.
قراءات ذات صلة
- أفضل مكواة لحام لاسلكية للإلكترونيات: 5 اختيارات لكل ميزانية
- 8 مشاريع خادم منزلي Raspberry Pi تستحق البناء في عام 2026
- كيفية بناء منزل ذكي بدون محور (إصدار Matter)
أسئلة متكررة (FAQ)
س1: هل يمكنني استخدام درجة حرارة واحدة لكل شيء؟
ج1: بينما يمكنك تقنيًا محاولة استخدام درجة حرارة واحدة لكل شيء، إلا أنه لا يُنصح به بشدة إذا كنت تريد وصلات موثوقة وعالية الجودة وتريد تجنب إتلاف المكونات. قد يعمل استخدام درجة حرارة “تسوية” واحدة لبعض المهام ولكنه سيكون إما باردًا جدًا للحام الخالي من الرصاص/الكتلة الحرارية الكبيرة أو ساخنًا جدًا للمكونات الحساسة/العمل ذي المسافات الضيقة. تسمح محطة لحام عالية الجودة بتعديلات سريعة لدرجة الحرارة، وتعلم إجراء هذه التعديلات هو مهارة أساسية. إذا كان عليك اختيار واحدة، فإن حوالي 350 درجة مئوية (660 درجة فهرنهايت) هو إعداد شائع “للأغراض العامة”، ولكن كن مستعدًا للتعديل لمهام محددة.
س2: ما هي أفضل درجة حرارة للمبتدئين؟
ج2: بالنسبة للمبتدئين الذين يستخدمون لحامًا قياسيًا برصاص (60/40 أو 63/37) على مكونات ذات ثقوب نموذجية، فإن نقطة انطلاق جيدة هي 320-340 درجة مئوية (600-645 درجة فهرنهايت). يوفر هذا النطاق حرارة كافية لوصلات سريعة ولامعة دون أن يكون ساخنًا جدًا بحيث تخاطر بالتلف الفوري. ركز على التقنية الصحيحة (طرف نظيف، تسخين كلا الجزأين، تغذية اللحام إلى الوصلة، خروج سريع) ضمن هذا النطاق. مع اكتساب الخبرة، ستتعلم الضبط الدقيق بناءً على المشروع المحدد ونوع اللحام.
س3: لحامي لا يذوب، هل يجب أن أزيد درجة الحرارة؟
ج3: ربما، ولكن أولاً، تحقق من هذه المشكلات الشائعة:
- هل طرفك نظيف وملهم؟ طرف مؤكسد لن ينقل الحرارة. نظفه وألهمه فورًا.
- هل تقوم باتصال جيد؟ تأكد من أن الطرف يلامس كل من سلك المكون ولوحة الدوائر المطبوعة في وقت واحد.
- هل هناك ما يكفي من التدفق؟ أضف القليل من التدفق السائل أو استخدم لحامًا به قلب تدفق جديد.
- هل الطرف كبير بما يكفي؟ طرف صغير على وسادة/مكون كبير ذي كتلة حرارية عالية لن يعمل. إذا كانت كل هذه الأمور جيدة، فقم بزيادة درجة الحرارة تدريجيًا بمقدار 10-20 درجة مئوية (20-40 درجة فهرنهايت) حتى يتدفق اللحام بسلاسة.
س4: كيف أعرف ما إذا كانت مكواتي عند درجة الحرارة الصحيحة؟
ج4: ستعرف أنها “مناسبة تمامًا” عندما:
- يذوب اللحام بسرعة (في غضون 1-3 ثوانٍ) عند ملامسته للوصلة المسخنة.
- يتدفق اللحام المنصهر بسلاسة و “يرطب” كل من الوسادة والسلك، مكونًا وصلة مقعرة ولامعة.
- هناك كمية قليلة جدًا من دخان التدفق، والتي تتبدد بسرعة، ولا يتفحم التدفق على الفور.
- لا يوجد تلف مرئي للمكون أو لوحة الدوائر المطبوعة، ولا يوجد تفحم مفرط أو تغير لون اللوحة. إذا بدا اللحام باهتًا أو متكتلًا أو استغرق وقتًا طويلاً للذوبان، فهو بارد جدًا. إذا احترق التدفق على الفور، أو تغير لون الطرف بسرعة، أو أظهرت اللوحة/المكون علامات احتراق، فهو ساخن جدًا.
س5: هل يؤثر حجم الطرف على درجة الحرارة؟
ج5: لا يغير حجم الطرف درجة الحرارة المضبوطة للمكواة، ولكنه يؤثر بشكل كبير على درجة الحرارة الفعالة وتسليم الحرارة إلى الوصلة. الطرف الأكبر له كتلة حرارية أكبر بنفسه ومساحة اتصال أكبر، مما يسمح له بنقل الحرارة بشكل أكثر كفاءة والتغلب على الكتلة الحرارية للوصلة. الطرف الأصغر، بينما هو رائع للدقة، لديه قدرة حرارية أقل ويمكن أن يفقد الحرارة بسرعة عند لمس وصلة أكبر، مما يجعله فعليًا باردًا جدًا حتى لو كان إعداد المكواة مرتفعًا. قم دائمًا بمطابقة حجم طرفك مع حجم المكون والوسادة.
س6: ما هو التدفق ولماذا هو مهم مع درجة الحرارة؟
ج6: التدفق هو عامل كيميائي ينظف الأسطح المعدنية (سلك المكون ولوحة الدوائر المطبوعة) عن طريق إزالة الأكاسيد، مما يسمح للحام المنصهر بالتدفق والترابط بشكل صحيح. كما أنه يمنع إعادة الأكسدة أثناء عملية اللحام. التدفق ضروري لأن اللحام لن يلتصق بالأسطح المتسخة أو المؤكسدة. درجة الحرارة مهمة لأن التدفق له درجة حرارة تنشيط - يحتاج إلى تسخينه ليعمل. ومع ذلك، إذا كانت درجة الحرارة مرتفعة جدًا، فسوف يحترق التدفق بسرعة كبيرة، مما يفقد خصائصه المنظفة قبل أن يتمكن اللحام من التدفق بشكل صحيح، مما يؤدي إلى وصلات ضعيفة. تضمن درجة الحرارة الصحيحة عمل التدفق بفعالية للمدة المثلى.
س7: هل يجب أن أضبط درجة الحرارة لمواد لوحات مختلفة؟
ج7: بشكل عام، لن تحتاج إلى تعديل درجة الحرارة بشكل كبير لمواد ركيزة لوحات الدوائر المطبوعة الشائعة المختلفة (مثل الألياف الزجاجية FR-4). العامل الرئيسي الذي يؤثر على متطلبات الحرارة من اللوحة نفسها هو كمية النحاس (الكتلة الحرارية) في الوسادات والمسارات، وخاصة مستويات الأرضية الكبيرة. بينما تختلف المواد المختلفة في الموصلية الحرارية قليلاً، فإن التأثير عادة ما يكون ثانويًا لقدرة النحاس على امتصاص الحرارة. ركز على الكتلة الحرارية للنحاس والمكونات، بدلاً من مادة الركيزة، عند تعديل درجة الحرارة.
س8: كم مرة يجب أن أنظف طرفي؟
ج8: يجب عليك تنظيف طرف مكواة اللحام الخاصة بك باستمرار. هذا يعني:
- قبل وبعد كل وصلة لحام.
- كلما لاحظت تراكم الأكسدة أو الحطام.
- قبل إعادة المكواة إلى حاملها لأخذ استراحة أو عند الانتهاء من اللحام. التنظيف المتكرر بإسفنجة سلكية نحاسية (مفضلة) أو إسفنجة سليلوز مبللة أمر بالغ الأهمية للحفاظ على نقل الحرارة المناسب، ومنع الأكسدة، وإطالة عمر الطرف. قم دائمًا بإعادة تلحيم الطرف فورًا بعد التنظيف.
خاتمة
إتقان إعدادات درجة حرارة مكواة اللحام هو رحلة، وليس وجهة. يتطلب الملاحظة والممارسة والاستعداد للتكيف. من خلال فهم سبب أهمية درجة الحرارة واستخدام ورقة الغش هذه كدليل لك، ستكون في طريقك لإنشاء وصلات لحام احترافية المظهر وموثوقة لجميع مشاريع الإلكترونيات الخاصة بك. تذكر مبدأ غولديلوكس: ليست ساخنة جدًا، وليست باردة جدًا، ولكنها مناسبة تمامًا. لحام سعيد!